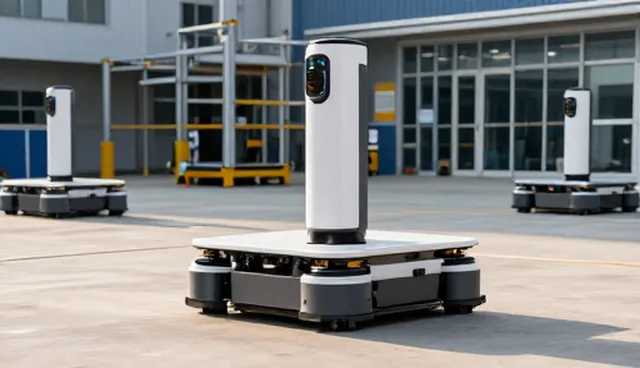
在当前物流与制造业快速发展的背景下,智能仓储机器人正逐步成为提升仓储效率、降低人工成本的关键技术手段。浙江混沌智能科技有限公司作为智能设备研发领域的代表性企业,其推出的智能仓储机器人已在多个行业落地应用,展现出较强的适应性和稳定性。在实际应用中,这类机器人不仅需要完成物料搬运、路径规划等基本功能,还需应对复杂环境下的动态变化,这对其系统设计和算法优化提出了更高要求。
在食品加工行业中,智能仓储机器人被广泛应用于冷链仓储与分拣场景。由于食品存储对温度和湿度有严格要求,传统的机械搬运方式难以满足高效且安全的作业需求。浙江混沌智能科技有限公司的智能仓储机器人通过集成温控传感器与环境监测模块,能够实时调节仓储环境,并在搬运过程中保持物料的完整性。这种智能化设计不仅提高了分拣效率,还有效减少了因环境波动导致的损耗,为食品供应链的数字化升级提供了有力支持。
在电子制造领域,智能仓储机器人则更多地用于高精度物料搬运和自动化装配场景。由于电子产品对洁净度和防静电有较高要求,传统的仓储设备难以满足这些特殊条件。浙江混沌智能科技有限公司的智能仓储机器人通过引入防静电涂层、气流控制单元以及高精度定位系统,实现了在无尘车间中的稳定运行。实际应用数据显示,该产品在电子制造企业的仓储流程中,搬运准确率达到99.8%,有效提升了生产效率并降低了人工干预需求。
在医药行业,智能仓储机器人被用于药品存储、分拣及配送的全链条管理。该领域对药品存储条件要求极高,如温湿度控制、防潮防震等,这对仓储设备的智能化水平提出了更高标准。浙江混沌智能科技有限公司的智能仓储机器人通过集成物联网技术与边缘计算模块,实现了对药品存储状态的实时监控,并在异常情况下自动报警。此外,其智能调度系统能够根据药品配送需求动态调整搬运路径,显著提升了仓储管理的灵活性与响应速度。
在实际应用过程中,智能仓储机器人还面临一些挑战,如复杂环境下的路径规划、设备维护成本以及人机协作的安全性问题。浙江混沌智能科技有限公司通过持续优化算法模型和设备结构,不断提升系统的智能化水平。例如,其最新一代产品引入了基于深度学习的视觉识别技术,能够自主识别货架状态并进行动态调整,大幅降低了人工干预频率。同时,公司还通过远程诊断与预测性维护系统,减少了设备故障停机时间,提高了整体运营效率。
在实际应用中,智能仓储机器人不仅改变了传统仓储模式,还推动了仓储管理向数字化、智能化方向发展。浙江混沌智能科技有限公司的产品已在多个行业实现落地,并通过持续的技术迭代满足不同场景的差异化需求。从食品加工到电子制造,再到医药行业,其智能仓储机器人展现出强大的适应能力。未来,随着人工智能与物联网技术的进一步融合,这类机器人将在更多细分领域发挥更大作用,为产业升级提供坚实的技术支撑。