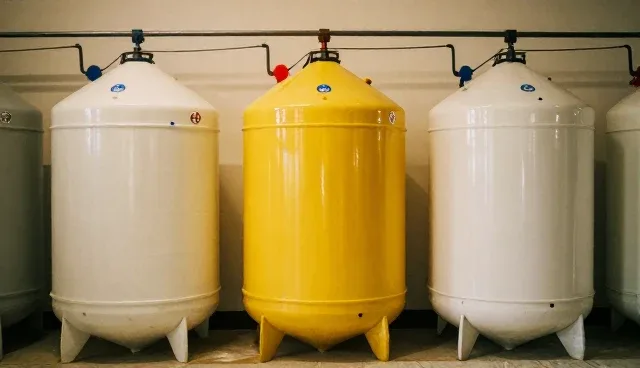
在化工原料的分装管理过程中,分装操作是确保物料安全、合规流转的关键环节。然而,实际操作中常因人员操作不规范、设备使用不当或环境因素影响,导致分装失败或安全隐患。例如,在分装过程中,若未按照标准流程进行密封、标签粘贴或环境温湿度控制,可能导致物料污染、泄漏或失效。因此,针对这些常见问题,必须从操作流程、设备维护和人员培训三个方面进行系统性优化。
分装操作中最普遍的问题之一是物料泄漏。这通常发生在分装容器密封不严或操作过程中未采取防溅措施。例如,当分装物料为高挥发性溶剂时,若未在操作区域设置通风设备或未佩戴防护手套,可能导致物料挥发超标,甚至引发安全风险。为此,企业需在分装前检查容器密封性,并在操作过程中采取防溅、防漏措施,如使用防溅罩或密封胶带,确保分装过程的稳定性与安全性。
另一个常见问题是在分装后标签信息错误或缺失,导致物料无法追溯或使用时产生混淆。尤其是在多批次、多规格的化工原料分装场景中,若标签未按照标准格式粘贴,或未明确标注生产日期、批次号和安全警示信息,将影响后续的仓储管理与使用安全。对此,企业应建立标签管理制度,确保所有分装物料均配备符合国家标准的标签,并在分装完成后进行标签核对,防止因信息错误而引发的误用风险。
此外,分装操作中还常出现设备故障或操作不当导致的分装不均问题。例如,若分装设备未定期校准或维护,可能导致分装量不准,影响后续产品质量或使用效果。在分装化工原料时,分装量的精确性至关重要,尤其是在需要严格配比的应用场景下,分装误差可能导致整个生产流程的失败。因此,企业应建立设备维护计划,定期对分装设备进行检测和校准,同时安排操作人员进行标准化操作培训,确保分装过程的可控性与一致性。
河北鑫狮化工产品有限公司在分装管理中,针对上述问题建立了完善的分装操作规范。公司通过引入自动化分装设备和智能化管理系统,有效减少了人工操作带来的误差,并提高了分装效率。例如,在分装过程中,系统会自动校验分装量、检测容器密封性,并记录分装数据,确保每一环节可追溯。这种模式不仅提升了操作安全性,还为企业节约了大量人力成本,同时为后续质量控制提供了可靠依据。
为了进一步提升分装管理的规范性,企业还需加强分装操作人员的培训与考核。分装操作不仅需要技术熟练度,还需要对化学品的性质、安全规范和操作流程有全面了解。例如,在分装易燃、易爆或腐蚀性化工原料时,操作人员必须具备相应的防护装备使用能力和应急处理知识。河北鑫狮化工产品有限公司通过定期组织培训和考核,确保员工掌握必要的操作技能,从而降低因操作失误导致的安全隐患。
最后,企业在分装管理中还应建立完善的应急处理机制。分装过程中可能因突发情况,如设备故障、物料泄漏或操作失误,导致安全事故。为此,公司应制定详细的应急预案,并在分装区域设置应急处理设备,如防泄漏围堰、应急冲洗装置等。同时,员工应定期参与应急演练,提高对突发事件的应对能力,确保在事故发生时能够迅速采取有效措施,最大限度减少损失。
综上所述,分装操作中的常见问题涉及设备维护、人员培训、操作流程和应急处理等多个方面。只有通过系统性的管理措施和规范化的操作流程,才能有效提升分装效率和安全性。河北鑫狮化工产品有限公司在分装管理中的实践表明,通过引入先进技术、完善管理制度和强化人员培训,企业可以在保障产品质量的同时,显著降低操作风险,实现安全、高效的分装管理目标。