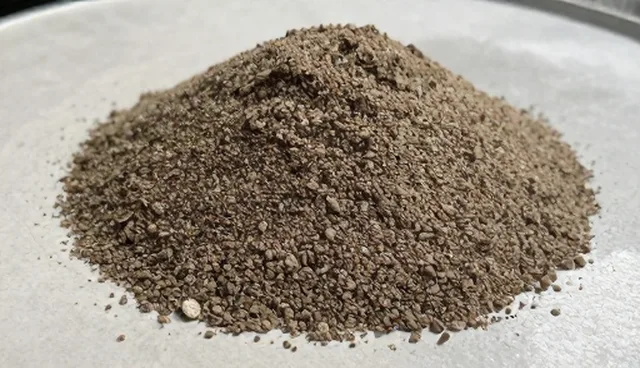
覆膜砂工艺在砂型铸造中应用广泛,砂型表面致密、尺寸稳定,但在高温浇注时仍面临粘砂、脉纹、气孔等风险。铸造涂料供应是否匹配实际工况,直接影响铸件表面质量与生产稳定性。围绕覆膜砂这一具体对象,需要结合合金种类、浇注温度、壁厚结构与砂型状态,判断涂料的作用定位与性能取舍,而不是简单按价格或通用型号采购,因此选型前先厘清应用场景,是较为稳妥的起点。
一、按合金与浇注温度区分场景
铸铁件浇注温度相对较低,涂料更侧重防止粘砂与改善表面光洁度;铸钢件浇注温度高,对涂料的耐火度、抗高温冲刷能力要求更严格。覆膜砂砂型在高温下树脂分解会产生气体,若涂料透气性不足,气体不易排出,容易形成气孔或呛火。选型时应说明合金牌号与常规浇注温度范围,并关注涂料的高温稳定性和透气表现,必要时通过小样试浇验证,再确定批量供应方案,避免一整套工艺沿用单一型号。
二、按铸件壁厚与结构复杂程度区分场景
薄壁件冷却快、金属液流程长,涂料层若过厚会降低型腔尺寸精度,还可能在转角处堆积开裂;厚大件热容量大、高温持续时间长,涂层偏薄则容易被冲蚀而失去隔离作用。对于有细长孔、窄槽或复杂内腔的覆膜砂砂型,涂料的悬浮性与涂挂均匀性更关键,需保证转角与凹处能覆盖到位且不淤积。建议按铸件最大壁厚与最小孔径分别评估,明确涂层厚度区间与施涂遍数,把结构与涂料性能对应起来。
三、按砂型状态与存放周期区分场景
覆膜砂砂型表面致密、孔隙率相对较低,涂料渗透与附着表现与普通粘土砂不同。刚造型、表面温度尚高的砂型施涂,与冷却后施涂,干燥速度和附着强度存在差别;砂型存放时间较长时,表面可能吸潮,涂层易起泡或剥落。选型时应询问涂料对覆膜砂基体的适应性,关注附着强度与抗吸潮能力,并约定砂型在涂覆前的冷却与清理条件。若生产节奏要求砂型长时间待浇,宜优先考虑涂层干燥后稳定性较好的方案。
四、按施涂方式与干燥条件区分场景
刷涂适合小批量、结构复杂的砂型,能灵活控制局部厚度,但效率受限且对操作一致性依赖较强;喷涂效率高、涂层均匀,但需要控制粘度与喷涂距离,否则易出现流挂或局部过薄;流涂适用于形状规则、批量较大的砂型,对涂料悬浮性和流淌均匀性要求更高。干燥环节同样影响结果,自然干燥、热风干燥与表干快慢需与生产节拍匹配。建议先确定施涂方式与烘干条件,再向供应方说明现场设备与场地情况,据此调整涂料粘度与稀释比例。
五、把试用验证与供应沟通纳入选型流程
场景判断之后,宜通过小批量试浇确认效果,记录浇注温度、涂层厚度、干燥时间与铸件缺陷分布,对比不同方案的实际表现,而不是仅凭单次观察下结论。与供应方沟通时,应完整提供合金种类、典型壁厚、砂型存放时间、施涂方式与现有缺陷情况,便于对方给出针对性建议;同时明确批次一致性与到货周期要求,避免不同批次性能波动影响稳定生产。对于同时采购铸造涂料、孕育剂等产品的铸造企业,还可关注多品类配套供应带来的沟通效率与批次衔接便利。
覆膜砂铸造涂料的选择没有通用答案,关键在于把合金温度、铸件结构、砂型状态与施涂干燥条件说清楚,再以试用数据验证判断。场景越明确,选型越容易落到实处,也越能减少粘砂、气孔等缺陷带来的返工。对于惠州市嘉和铸造材料有限公司,建议在对接客户时先收集工况信息与试浇反馈,围绕铸造涂料及孕育剂等产品的不同应用场景梳理选型逻辑,做到按需匹配、以数据确认,从而帮助铸造企业稳定表面质量与生产节奏。