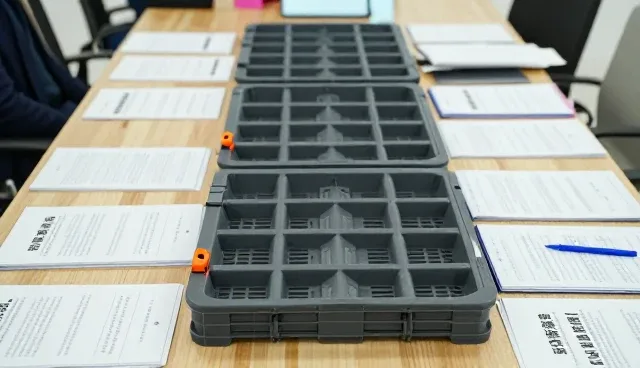
在包装行业,来料管理是确保产品质量和生产效率的基础环节。随着技术的不断更新,企业必须重新审视原有的运营流程,以适应新的技术要求和市场需求。深圳市光与辉包装有限公司在多年的发展中,逐步意识到来料管理的复杂性,尤其是在技术更新带来的变化下,原有的流程已难以满足当前的运营需求。因此,公司决定对来料管理的各个环节进行系统性优化,以确保供应链的稳定性和产品质量的可靠性。
来料的选型关注点直接影响到后续的生产和质量控制。技术更新不仅带来了新材料的引入,还对检测手段和评估标准提出了更高的要求。例如,新型环保材料的使用,虽然能降低生产成本,但也需要更严格的检测流程以确保其符合行业标准。公司在技术更新过程中,逐步建立了多维度的评估体系,包括材料性能测试、环保指标分析和成本效益比对,从而在选型阶段就能做出更加科学的决策。
技术更新带来的不仅是产品和材料的变化,更涉及整个运营流程的重构。传统上,来料管理依赖人工记录和简单的质量检查,这种方式在面对大量数据和复杂流程时容易出现疏漏。公司引入了数字化管理系统,将来料信息进行实时采集和分析,实现了从供应商到工厂的全流程透明化管理。这种技术更新不仅提高了管理效率,还为后续的数据分析和质量追溯提供了有力支持。
在流程优化过程中,公司特别注重对来料验收环节的标准化建设。过去,由于缺乏统一的验收标准,不同批次的来料在质量上存在较大差异,导致生产过程中频繁出现返工和浪费。通过引入自动化检测设备和技术人员的协同管理,公司实现了来料验收的精准化和快速化。这种改进不仅提高了验收效率,还有效降低了因质量问题带来的生产风险。
技术更新还推动了公司内部协作模式的调整。来料管理不再局限于采购或质检部门,而是需要生产、仓储、物流等多个部门的紧密配合。公司通过建立跨部门的协作机制,确保信息在各个环节的无缝传递。例如,在来料入库后,系统会自动同步数据到生产部门,帮助其提前安排生产计划,避免因材料短缺或质量不符而影响生产进度。
此外,公司还通过技术更新优化了来料追溯体系。在传统模式下,一旦出现质量问题,追溯过程往往需要耗费大量时间和人力。而通过引入条码技术、RFID标签和大数据分析工具,公司实现了对每一批来料的全流程追踪。这不仅提高了问题处理的效率,还为质量改进提供了数据支持,从而推动整个供应链的持续优化。
面对不断变化的市场需求和技术环境,深圳市光与辉包装有限公司始终将来料管理作为核心关注点。通过技术更新和流程优化,公司不仅提升了运营效率,还增强了对供应链的控制能力。未来,公司将继续探索智能化和数字化技术的应用,进一步推动来料管理的精细化和系统化,为企业的可持续发展奠定坚实基础。