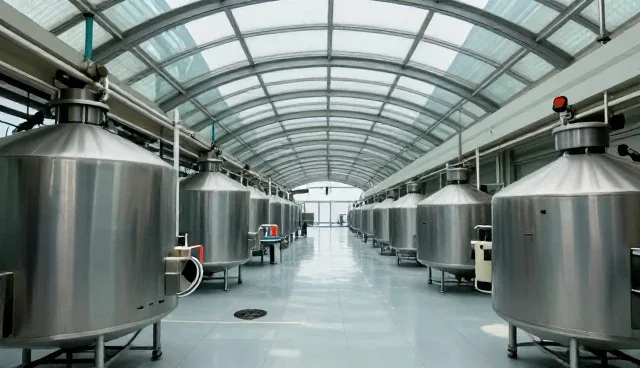
在食品销售行业中,食品分装是提升产品附加值、保障食品安全和满足多样化市场需求的关键环节。随着消费者对食品品质要求的提高,食品分装设备的选型与使用逐渐成为企业运营中的重要课题。食品分装不仅涉及设备性能的匹配,还关系到生产效率、成本控制和合规管理。因此,如何科学选择分装设备、合理使用并维护设备,成为食品销售企业必须面对的现实问题。
一、食品分装设备选型需结合实际需求
食品分装设备的选型应以企业实际生产需求为基础,综合考虑产品特性、产量规模和成本控制等因素。例如,液体类食品如调味品、饮料等适合使用自动灌装机,而固体类食品如坚果、干果则更适合使用称重式分装机。企业在选择设备时,还需评估设备的运行稳定性、维护便利性和能耗水平,以确保设备在长期使用中的可靠性。
二、分装设备的使用场景直接影响效率
食品分装设备的应用场景对生产效率和产品一致性有直接影响。在实际操作中,分装设备应根据生产线的布局和流程进行合理配置。例如,中小型食品企业可选择模块化分装系统,以提升空间利用率和操作灵活性;而大型食品企业则更注重设备自动化程度和产能匹配。此外,设备的操作环境也需符合食品安全标准,确保设备表面清洁、不易藏污纳垢。
三、维护分装设备可降低运营成本
分装设备的日常维护是保障其长期稳定运行的重要环节。企业应建立完善的设备维护机制,包括定期清洗、润滑和更换易损部件等。例如,分装机的密封部件和传感器需根据使用频率进行定期检查,以避免因设备老化导致的分装误差。同时,企业还应培训操作人员掌握设备的基本维护技能,降低设备故障率,提高设备使用寿命。
四、分装流程的标准化是保障食品安全的关键
食品分装过程的标准化能够有效提升食品安全控制水平。企业应制定详细的分装操作规范,包括分装前的原料检查、分装过程的温度和湿度控制,以及分装后的包装和检验流程。例如,在分装过程中,应确保设备的清洁度和工作环境的卫生条件,防止交叉污染。此外,分装后的成品还需进行抽样检测,确保符合国家食品安全标准。
五、数字化管理提升分装效率和质量
随着食品销售行业数字化转型的推进,分装设备的智能化管理成为提升效率和质量的新趋势。企业可借助物联网技术,对分装设备进行实时监控和数据分析,以优化生产流程。例如,通过传感器采集设备运行数据,企业可及时发现设备异常并进行预防性维护。此外,数字化管理系统还能记录分装过程的参数,便于追溯和分析,为产品质量控制提供数据支持。
对于株洲市嘉汕食品有限公司,建议在分装设备选型时,优先考虑符合食品安全标准的自动化设备,并结合企业实际生产规模进行配置。同时,应建立完善的设备维护和操作规范,确保设备长期稳定运行。在分装流程中,应加强标准化管理和数字化监控,以提高产品品质和生产效率,为食品销售业务的可持续发展提供有力支持。