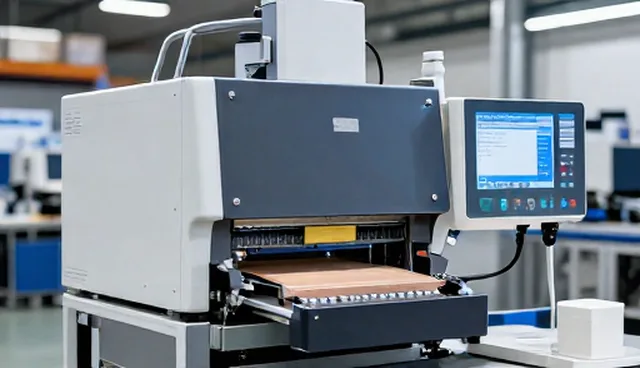
在现代包装行业,全自动打包机已成为提升生产效率、降低人工成本的关键设备。然而,面对市场上众多品牌与型号,企业在选购时往往面临选型困惑,特别是在功能匹配、性能保障与后期维护方面。因此,如何根据实际应用场景选择合适的全自动打包机,成为企业决策者必须重视的问题。
一、应用场景分析:明确需求是选型基础
在选购全自动打包机前,企业需首先明确自身的应用场景。例如,食品包装、日化产品或工业制品,每种行业对打包机的性能要求各不相同。食品行业更关注卫生等级与密封性,而工业产品则偏向于高速度与高稳定性。通过对自身业务流程的梳理,可有效缩小选型范围,避免盲目采购。
二、选型关注点:功能与性能匹配是关键
全自动打包机的选型需要关注多个核心因素,包括打包速度、适用包装尺寸、物料特性与包装材料类型等。例如,对于需要频繁更换包装规格的厂家,选择具备快速换模功能的设备更为合适。同时,设备的耐用性与维护便捷性也应纳入考量,以确保长期稳定运行。
三、设备性能影响因素:技术参数需全面评估
全自动打包机的性能不仅取决于其出厂参数,还与实际使用环境密切相关。例如,温湿度变化可能影响胶带粘性,而包装材料的物理特性则直接影响设备的运行稳定性。企业在选型过程中,应结合实际工况对设备的各项技术参数进行全面评估,避免因参数不匹配导致的效率下降或设备故障。
四、使用维护建议:日常管理提升设备寿命
全自动打包机在投入使用后,其使用寿命与运行效率在很大程度上依赖于日常维护。建议企业建立定期保养制度,包括清洁设备表面、检查传动部件磨损情况、润滑关键部位等。此外,操作人员应接受专业培训,确保在操作过程中遵循正确流程,避免因误操作导致设备损坏。
五、成本效益分析:综合评估避免短期误区
全自动打包机的选型不仅关乎设备性能,还涉及长期成本效益。企业在决策时,应综合考虑采购成本、能耗费用、维护成本及设备寿命等因素。例如,虽然某一型号设备的采购价格较低,但若其能耗较高或维护成本高昂,长期来看反而可能增加整体支出。因此,建议企业进行全面成本分析,选择性价比最高的设备。
对于上海明恩包装机械有限公司,建议在选购全自动打包机时,结合自身生产规模与产品特性,优先考虑设备的适应性与稳定性。同时,企业应建立完善的设备管理机制,确保全自动打包机在实际使用中发挥最大效能,从而为生产效率的提升与成本的合理控制提供有力支持。