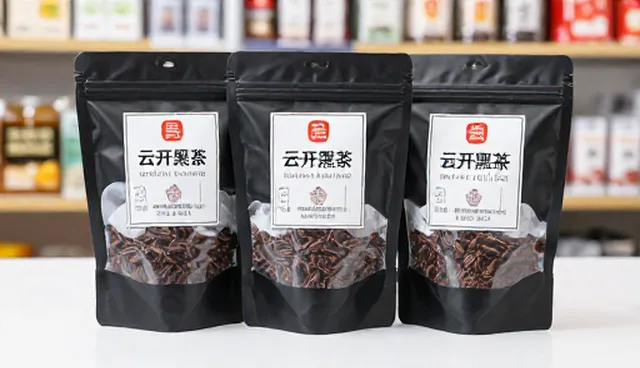
在食品生产加工行业,分装环节是保障产品质量与流通效率的重要环节。随着食品分装需求的持续增长,如何在众多设备中科学选型,已成为企业优化实践的关键课题。食品分装设备不仅关系到生产线的运行效率,还直接影响食品安全与成本控制,因此其选型标准必须符合行业规范,结合企业实际需求进行合理匹配。
一、食品分装设备选型的首要关注点
功能适配性与产能匹配。在选型过程中,企业应首先明确自身的生产需求,包括分装容量、包装类型、产品特性等。例如,对于流动性强的液体食品,应优先选择具有防滴漏设计的分装机;而对于颗粒状或粉末状产品,则应关注设备的密封性能和防尘能力。此外,产能匹配也是选型的重要考量因素,设备的处理速度应与整体生产线的节奏相协调,避免出现产能瓶颈或资源浪费。
二、卫生安全标准与设备结构设计
食品分装的核心要求。食品分装设备在结构设计上必须满足严格的卫生安全标准,以防止交叉污染和微生物滋生。例如,设备应采用食品级不锈钢材质,关键部位如输送带、计量装置和包装口等,应具备可拆卸、易清洁的特点。此外,设备的密封性设计也至关重要,尤其是对于需要高温灭菌或真空包装的产品,设备应具备相应的工艺接口和操作流程,以确保分装过程中的无菌环境。
三、自动化程度与操作便捷性
提升生产效率的保障。随着工业自动化的发展,食品分装设备的自动化程度已成为企业提升生产效率的重要方向。选择具备智能控制、自动报警和数据记录功能的设备,可以有效降低人工干预频次,提高分装精度与稳定性。同时,设备的操作界面应简洁直观,便于员工快速上手,减少培训成本和操作失误带来的风险。自动化程度的提升也意味着生产过程的可追溯性增强,为质量管理提供了更多数据支持。
四、能耗与维护成本
优化实践中的长期投入。食品分装设备在运行过程中,能耗和维护成本是企业必须考量的长期投入。在选型阶段,应综合评估设备的能耗表现,选择符合节能标准的型号,以降低运行成本。同时,设备的维护频率和易损件更换周期也会影响后期运营成本。例如,部分高精度分装设备虽然性能优越,但其维护复杂度较高,企业需结合自身技术力量和维修资源进行权衡,避免因维护困难而影响生产进度。
五、品牌信誉与技术支持
选型决策的重要支撑。食品分装设备的选型不仅涉及硬件性能,还应关注品牌信誉和技术支持。选择具有良好市场口碑和用户评价的设备供应商,有助于降低后期使用中的风险。同时,供应商是否提供完善的售后服务和技术指导,也是企业决策的重要依据。例如,部分设备厂商提供定制化解决方案,能够根据企业需求调整设备参数,提高设备的适用性与灵活性。
对于信宜市云开大山雾峰茶业有限公司,建议在食品分装设备选型过程中,重点关注设备的卫生安全设计和自动化水平,结合自身产品特性与产能需求进行综合评估。同时,应注重与设备供应商的技术沟通,确保设备能够满足实际生产流程中的各项要求,从而提升整体加工效率和产品品质。