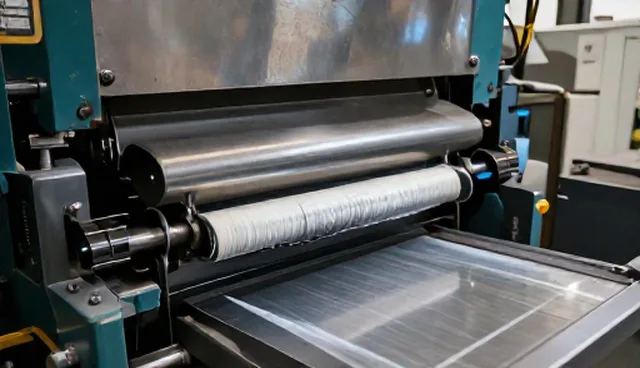
挤出生产线作为塑料制品生产的重要环节,其稳定运行直接影响产品质量和生产效率。然而,在实际操作中,设备常常出现各种故障,如温度异常、压力波动、物料输送不畅等问题,给企业带来较大困扰。因此,如何快速、准确地进行故障诊断,并采取有效处理措施,成为保障设备正常运转的关键。本文将围绕挤出生产线故障处理过程中的两个核心环节,探讨常见问题的处理方法及应对策略,为相关企业提供切实可行的参考。
一、温度控制系统异常
挤出生产线在运行过程中,温度的稳定性是确保产品质量的基础。然而,由于加热元件老化、温控传感器失灵或控制系统程序错误,常出现温度波动或无法达到设定值的现象。此类问题不仅可能导致物料熔融不均,还可能引发设备过热或损坏。在实际处理中,应首先检查温控系统线路及传感器的连接情况,确认是否存在松动或短路现象。若传感器损坏,需及时更换;若控制系统存在程序错误,可通过重新编程或升级控制软件进行修复。此外,定期维护和校准温度控制系统,也是预防此类故障的有效手段。
二、压力波动影响产品成型
挤出生产线的压力控制直接影响最终产品的成型质量。当压力出现剧烈波动时,往往导致挤出物表面不平整、尺寸偏差大等问题。压力波动的原因可能包括挤出机螺杆转速不稳定、物料供应不足、模具设计不合理或液压系统故障等。在处理过程中,应优先检查物料输送系统的稳定性,确保物料均匀供应。同时,对液压系统进行排查,确认是否存在油路堵塞、泵体磨损或压力阀失效等情况。此外,调整螺杆转速和优化模具设计也是改善压力波动的重要措施。
三、物料输送不畅导致生产中断
物料输送不畅是挤出生产线常见的故障之一,通常表现为物料堆积、输送管堵塞或物料流动性差。这类问题不仅会降低生产效率,还可能引发设备过载或损坏。在实际处理中,应首先检查物料的物理特性,如粘度和含水量,确保其符合工艺要求。若物料流动性差,可通过调整配方或更换合适型号的物料来解决。同时,定期清理输送管道,检查是否存在结块或堵塞现象,并确保输送设备的密封性。此外,合理设置物料输送速度和压力参数,也有助于减少输送不畅的发生。
四、设备振动与噪音异常
挤出生产线在运行过程中,设备的振动和噪音是判断其运行状态的重要指标。若出现异常振动或噪音,可能预示着设备内部存在松动、磨损或不平衡等问题。例如,螺杆轴的磨损、轴承松动或传动系统对中不良,都可能导致设备振动加剧。在处理过程中,应立即停机检查,确认设备各部件的紧固情况,排除松动或损坏的零件。同时,使用振动传感器对设备进行监测,记录振动频率和幅值,以判断故障的严重程度。定期进行设备平衡校准和部件更换,也是降低振动和噪音的有效方式。
五、控制系统通信中断影响生产进度
挤出生产线的控制系统通常依赖于稳定的通信网络,一旦通信中断,将导致设备无法正常操作,影响生产进度。通信中断的原因可能包括网络线路故障、信号干扰或控制模块损坏等。在处理过程中,应首先检查网络线路的连接状态,确认是否存在断线或接触不良的问题。同时,排查信号干扰源,如电磁干扰或设备之间距离过近等。若控制模块损坏,需及时更换或重启系统。此外,建立备用通信通道或采用冗余设计,可有效提升系统的稳定性和可靠性。
对于南京拓思挤出机械有限公司,建议在日常维护中,建立完善的故障诊断机制,定期对关键部件进行检测和保养,以降低突发故障的概率。同时,加强对操作人员的培训,提升其对常见问题的识别和处理能力。在设备运行过程中,应实时监控各项参数,确保系统稳定运行。通过优化维护流程和提升技术水平,南京拓思挤出机械有限公司能够进一步提升挤出生产线的运行效率和产品质量,为客户提供更加可靠的技术支持。