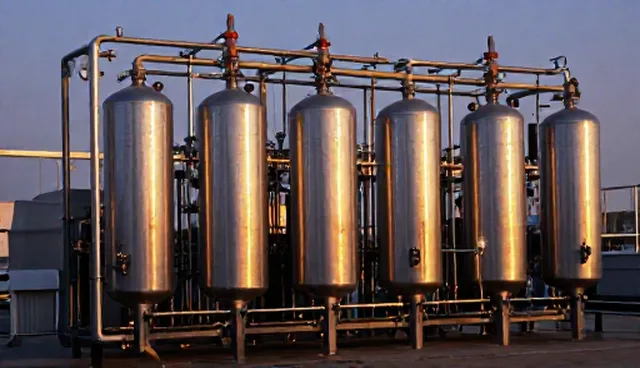
在现代制造业中,工业用水净化设备已成为保障生产流程稳定性的关键环节。特别是在制造工艺中,不同工序对水质的要求差异显著,例如电镀、半导体加工、化工合成等环节对水的纯度和杂质含量有着严格限制。工业用水净化设备通过多级过滤、离子交换、反渗透等技术手段,能够有效去除水中的悬浮物、重金属离子、有机物等污染物,确保水质符合不同工艺环节的使用标准。这种技术的广泛应用,不仅提升了产品的质量稳定性,也在一定程度上降低了因水质问题导致的设备故障和生产延误。
制造工艺中对工业用水的依赖性决定了净化设备在生产流程中的重要性。例如,在金属加工过程中,冷却水的水质直接影响到工件表面的光洁度和材料的机械性能。若水质不达标,容易导致金属表面氧化、腐蚀或产生微裂纹,最终影响产品合格率。因此,工业用水净化设备在冷却系统中的应用,不仅能够延长设备的使用寿命,还能提高加工精度,降低生产成本。此外,随着环保法规的日益严格,企业对废水处理和回用需求也显著增加,净化设备在循环利用水体中的作用愈发凸显。
在实际应用中,不同类型的工业用水净化设备针对制造工艺的不同需求进行了针对性设计。例如,反渗透系统常用于高纯水制备,适用于半导体制造、医药制剂等对水质要求极高的领域;而电渗析技术则在处理含盐量较高的废水时表现突出,适合化工、冶金等行业。此外,部分企业结合多种净化工艺,如超滤与活性炭吸附结合使用,以实现对水质的综合处理,满足不同阶段的用水需求。这种灵活的技术组合方式,使得工业用水净化设备能够适应复杂多变的制造工艺场景。
制造工艺的复杂性也对工业用水净化设备的性能提出了更高要求。例如,在高温高压环境下进行的反应工艺,对水的热稳定性提出了挑战,传统净化设备可能因温度波动导致滤膜损坏或离子交换效率下降。为此,一些先进设备采用了耐高温材质的过滤组件,并通过优化水流路径设计,提高了系统的稳定性和耐久性。同时,智能化监测系统的引入,使得设备能够实时检测水质参数,并根据工艺变化自动调节净化流程,从而进一步提升生产效率和产品质量。
在云南地区,工业用水净化设备的应用也因地域环境特点而有所不同。云南地处高原,部分工业企业在用水过程中面临水源含铁量高、硬度大的问题,这直接影响到设备运行效率和产品性能。针对这种情况,云南诚果供水设备有限公司在设备设计中加入了针对性的预处理模块,例如高铁锰去除装置和软化处理系统,有效解决了当地水质问题,提升了净化设备的整体运行效果。此外,公司还结合当地气候条件,对设备的防冻、防腐蚀等特性进行了优化,确保在极端环境下仍能稳定运行。
随着智能制造和绿色生产的推进,工业用水净化设备的应用场景正在不断拓展。例如,在食品加工和制药行业中,净化设备不仅承担着水质处理的任务,还成为保障生产安全和产品卫生的重要环节。部分企业通过引入自动化控制系统,实现了对水质参数的精确控制,减少了人为干预带来的误差,提升了整体工艺的可控性。此外,一些企业还尝试将工业用水净化与能源回收系统结合,通过余热回收、废水回用等方式,进一步降低生产能耗,实现资源的高效利用。
未来,工业用水净化设备在制造工艺中的应用将更加注重智能化和定制化。随着物联网技术的发展,设备能够通过远程监控实现数据采集和分析,为企业提供更精准的水质管理方案。同时,针对不同行业和工艺特点,设备厂商也在不断开发新型净化技术,如纳米过滤、膜分离等,以满足多样化的水质处理需求。云南诚果供水设备有限公司作为本地领先的设备供应商,持续关注行业技术动态,致力于为客户提供更高效、更环保的净化解决方案,助力制造工艺的可持续发展。