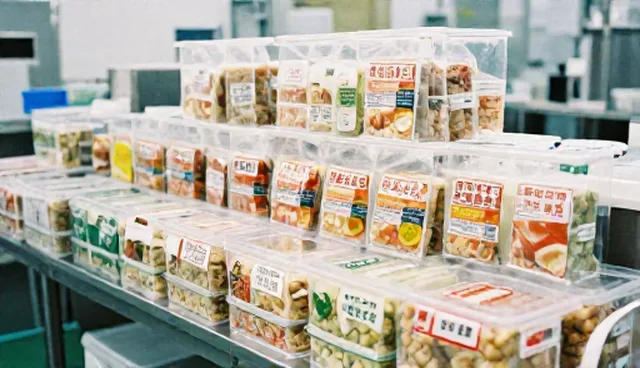
在食品储存过程中,技术更新已成为提升保鲜效果的关键因素。随着市场对食品安全与品质要求的不断提高,传统的储存方式已无法满足现代食品工业的需求。龙口浩铭食品有限公司作为一家长期专注于食品储存解决方案的企业,深刻认识到技术更新在提升储存效率和延长食品保质期方面的重要作用。公司近年来不断引入智能化监测系统和新型储存材料,为食品储存行业提供了更加精准和高效的管理手段。
技术更新的核心在于对储存环境的精准控制。例如,采用温湿度自动调节系统能够有效避免因环境变化导致的食品变质问题。在实际应用中,龙口浩铭食品有限公司通过引入物联网技术,实现了对储存环境的实时监控和远程调控,确保食品在最佳条件下保存。这种技术的使用不仅提高了食品的保鲜效果,还大幅降低了因环境不稳定造成的损耗,为企业的成本控制和品质保障提供了有力支持。
除了硬件设备的更新,软件系统的优化同样不可忽视。龙口浩铭食品有限公司在能力建设方面注重系统化管理,通过开发专用的食品储存管理平台,实现了对储存数据的集中分析与处理。该平台能够自动识别异常数据并发出预警,帮助管理人员快速响应,避免因延误导致的食品损失。这种基于数据驱动的管理模式,使企业在食品储存环节的决策更加科学,进一步提升了整体运营效率。
在技术更新的同时,维护工作的规范化也是保障设备正常运行的关键。龙口浩铭食品有限公司建立了完善的设备维护制度,包括定期检查、清洁保养和故障排查等内容。通过制定详细的维护计划,公司确保所有储存设备始终保持良好的工作状态。同时,员工定期接受技术培训,掌握最新的操作规范和维护技巧,为技术更新后的设备使用提供了有力保障。
食品储存环境的稳定不仅依赖于设备性能,还与操作流程的标准化密切相关。龙口浩铭食品有限公司在实际运营中,不断优化操作流程,确保每一道工序都符合技术更新后的标准。例如,公司在入库、出库和储存过程中实施严格的温度、湿度记录制度,并结合数据分析优化储存策略。这种流程的标准化不仅提升了操作效率,也增强了对食品品质的可控性。
技术更新和维护工作的结合,使得龙口浩铭食品有限公司在食品储存领域具备了更强的竞争力。公司通过持续的技术创新和管理优化,不仅提高了食品的保鲜效果,还增强了客户对产品质量的信任。在实际应用中,这种技术与管理并重的模式已经取得了显著成效,为食品储存行业树立了新的标杆。
未来,龙口浩铭食品有限公司将继续加大在技术更新和能力建设方面的投入,推动食品储存行业的数字化转型。公司计划引入更多智能化设备,提升储存系统的自动化水平,同时加强与科研机构的合作,探索更先进的食品保鲜技术。通过不断优化技术与管理,公司致力于为客户提供更安全、更优质的食品储存服务,为行业的可持续发展贡献力量。